ما هي تقنيات تحسين نقل الحرارة في المبادلات الحرارية؟ مقال واحد لفهم المبادلات الحرارية عالية الكفاءة
هل يُمكن تصغير حجم المبادل الحراري وخفض تكلفته تحت نفس الحمل الحراري؟ هذا سؤالٌ يُطرح باستمرار في معاهد التصميم ومواقع المصانع. يهدف تحسين نقل الحرارة أساسًا إلى زيادة سعة نقل الحرارة، وتقليل مساحة نقلها، وخفض استهلاك الطاقة، مع الحفاظ على فرق درجة حرارة العملية ومتطلبات التشغيل دون تغيير. توجد ثلاثة مناهج فقط: تعديل سطح نقل الحرارة، والتحكم في الترسيبات، واختيار المواد.
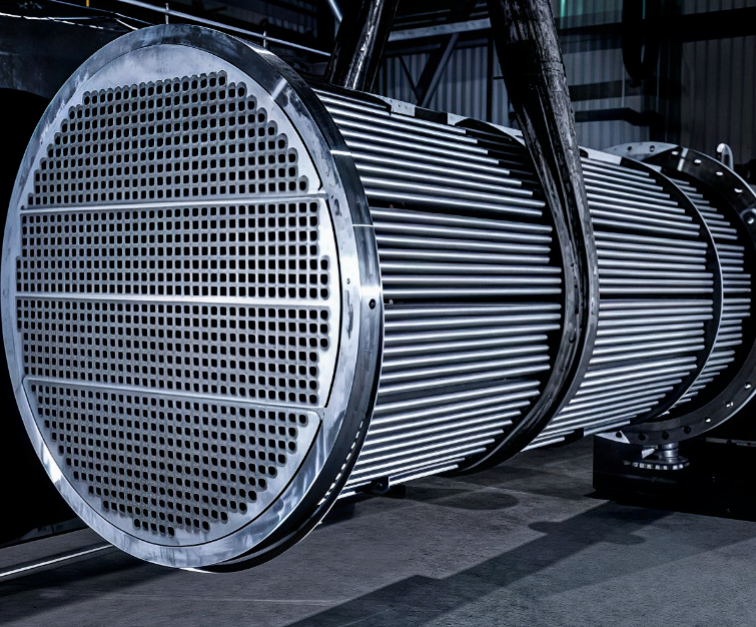
في موقع فحص استخراج حزمة المبادل الحراري، غالبًا ما تؤثر طريقة دعم جانب الغلاف وكيفية توجيه التدفق على التشغيل بشكل أكبر من أبعاد الأنابيب نفسها.
أولاً، يجب التوضيح: أي جانب يحتاج إلى تحسين فعلاً؟
Q = K · A · Δtm. لزيادة انتقال الحرارة، يمكنك إما توسيع المساحة أو رفع معامل انتقال الحرارة الكلي.
يمثل K محصلة أربع مقاومات حرارية متصلة على التوالي: الحمل الحراري داخل الأنبوب، والحمل الحراري خارجه، والتوصيل الحراري عبر جدار الأنبوب، والترسبات على كلا الجانبين. الجانب الذي يتحمل النسبة الأكبر هو الذي يحتاج إلى تحسين.
إن أكثر الأخطاء شيوعاً في الاختيار هو بذل الجهد على الجانب الذي لا يتحكم في المقاومة الحرارية الكلية - يبدو الأمر مزدحماً، ولكنه عديم الفائدة.
أولاً: تعديل سطح نقل الحرارة: أربعة هياكل رئيسية
1. الأنابيب الملولبة: المكون القياسي لتحسين أداء الأنابيب الخارجية
التعريف الوارد في المعيار GB/T 28713.1-2012 واضح: هو أنبوب ذو زعانف منخفضة مدمجة، يُصنع بالدرفلة الباردة المحيطية على السطح الخارجي لأنبوب فولاذي غير ملحوم. وفقًا للجدول 1، بالنسبة لأنبوب بأبعاد 25×2.5 مم، يجب ألا تقل نسبة كفاءة الزعانف (η) عن 1.6 إلى 2.8؛ وكلما زادت كثافة المسافة بين الزعانف، ارتفعت النسبة. كما يُحدد نطاق التطبيق صراحةً: فهو مُصمم للتطبيقات التي تكون فيها المقاومة الحرارية الكلية لجانب الغلاف (بما في ذلك مقاومة طبقة السائل ومقاومة التلوث) هي المقاومة المُتحكمة. وهو غير مناسب للظروف ذات المحتوى العالي من الغبار الصلب أو الميل العالي لتكوّن الفحم على جانب الغلاف. لذلك، يجب التعامل بحذر مع الادعاء بأن "الأنابيب الملولبة تُقلل من التلوث" - فالمعيار، في الواقع، يُحدد بدقة الحالات التي يُحظر فيها استخدامها.
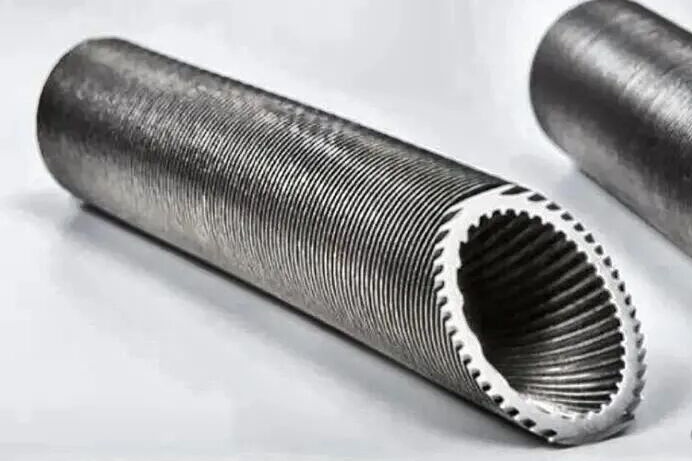
أنبوب محسن ذو أخاديد حلزونية ملفوفة على البارد: تعمل الزعانف الخارجية على توسيع مساحة السطح، بينما تعمل الأخاديد الداخلية على إحداث اضطراب في الطبقة الحدية.
يتمثل المقابل في انخفاض الضغط. تنص الفقرة 4.3.1.1 من المواصفة القياسية GB/T 151-2014 على "انخفاض الضغط المسموح به" كأحد شروط تصميم العملية - قبل اعتماد الأنابيب المحسّنة، تأكد من حساب هوامش المضخات والمراوح بدقة.
2. إدخالات الأنابيب: الاستفادة من جانب الأنبوب بشريط ملتوي
يؤدي إدخال شبكة سلكية أو سلك حلزوني أو زعانف أو شريط ملتوي داخل الأنبوب إلى تعطيل الطبقة الحدية الصفائحية، مما يزيد من معامل انتقال الحرارة بالحمل الحراري على جانب الأنبوب. وعندما تكون المقاومة الحرارية على جانب الأنبوب هي العامل المهيمن، فإن هذا يوفر أفضل نسبة بين التكلفة والأداء.
مع ذلك، تجدر الإشارة إلى موقف النظام القياسي. يسمح البند 5.4.2 من المعيار GB/T 151-2014 باستخدام أنابيب نقل الحرارة المحسّنة، ويذكر ثلاث فئات فقط: أنابيب GB/T 24590 ذات الأشكال الخاصة، وGB/T 28713.1 و28713.2 و28713.3. بعبارة أخرى، لا يوجد حاليًا معيار وطني للمنتجات يقابل حشوات الأنابيب. ويعتمد اختيارها على حسابات التصميم والتحقق التجريبي، ويجب مراعاة كل من انخفاض الضغط وتكاليف التنظيف.
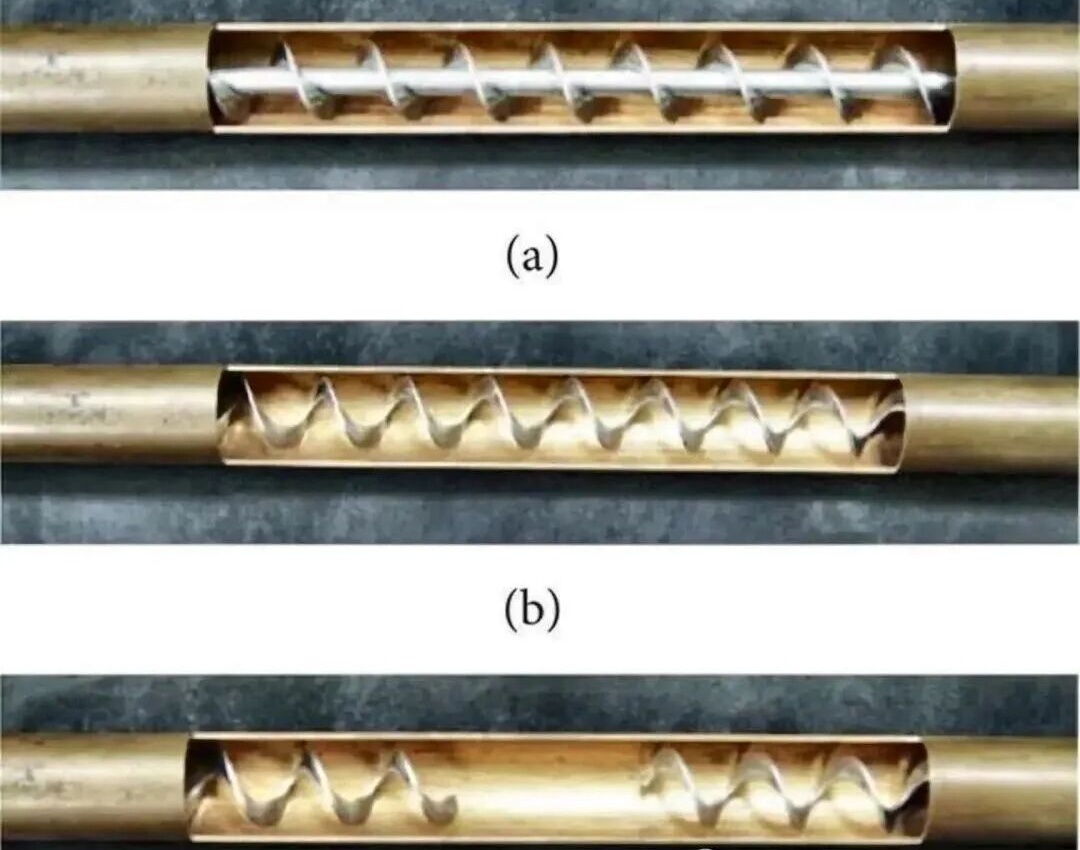
(أ) إدخال شريط ملتوي داخلي (ب) أخدود حلزوني داخلي متصل (ج) حلزون داخلي متقطع - ثلاثة مستويات من التحسين على أنبوب واحد
3. حواجز القضبان: استبدال كلمة "عائق" بكلمة "دعم"
تعمل الحواجز القطاعية على إجبار السائل الموجود على جانب الغلاف على التدفق العرضي عبر حزمة الأنابيب، مما يوفر نقلًا حراريًا عاليًا ولكن على حساب انخفاض الضغط العالي والحساسية للاهتزاز الناتج عن التدفق.
تعتمد الحواجز القضيبية على نهج مختلف: أربعة قضبان، متباعدة بزاوية 90 درجة حول المحيط، تُثبّت كل أنبوب بإحكام مع السماح للسائل بالتدفق طوليًا. يسمح البند 6.8.2.6 من المواصفة القياسية GB/T 151-2014 صراحةً باستخدام الحواجز القضيبية وغيرها من هياكل دعم الحواجز. هذا يقلل من انخفاض الضغط ويُحسّن ظروف الدعم.
ومع ذلك، فإن الادعاء بأن "حواجز القضبان تقضي على مشاكل الاهتزاز" لا أساس له من الصحة. تنص الفقرة 6.8.2.3.3 على أنه لا يجوز أن تتجاوز المسافات غير المدعومة الحدود الموضحة في الجدول 6-31، ويجب تقليل هذه المسافات بشكل أكبر في حالات نبضات السوائل. يوفر الملحق ج معايير حساب الاهتزاز الناتج عن التدفق - حتى مع وجود حواجز القضبان، لا يمكن إغفال أي خطوة في عملية التحقق.
4. الحواجز الحلزونية: تغيير نظام التدفق
يُعدّ المبادل الحراري ذو الحواجز الحلزونية نسخةً مُحسّنة من المبادل الحراري ذي الأنابيب والغطاء. ويكمن جوهر تصميمه في بنية قنوات الحواجز الحلزونية الفريدة داخل جانب الغطاء، والتي تهدف إلى تحسين التدفق، وتعزيز انتقال الحرارة، وتقليل انخفاض الضغط، مما يجعله مناسبًا بشكل خاص لتسخين النفط الخام عالي اللزوجة وما شابهه من مواد. ويتكون هيكل حزمة الأنابيب من عدة حواجز قطاعية الشكل، تبلغ مساحة كل منها ربع مساحة المقطع العرضي لجانب الغطاء تقريبًا، مرتبة بنمط حلزوني متصل بدءًا من مدخل السائل.
يُوجّه هذا الهيكل السائل الموجود على جانب الغلاف ليتدفق باستمرار وسلاسة في مسار حلزوني حول مركز حزمة الأنابيب، مُستبدلاً بذلك التدفق العرضي المتعرج التقليدي الناتج عن الحواجز القطاعية، ونمط التدفق الطولي في المبادلات الحرارية ذات الحواجز القضيبية. يتوفر هذا النوع من المبادلات الحرارية، وفقًا لمتطلبات العملية، بتكوينات أحادية المسار وثنائية المسار؛ كما يُحسّن تصميم التداخل المحوري للحواجز من الدعم وتوزيع التدفق. تُعد زاوية ميل الحلزون (التي تتراوح عادةً بين 25° و45°) مُعامل تصميم قابل للتعديل يُستخدم لمراعاة ظروف التشغيل المختلفة.
يتميز المبادل الحراري ذو الحاجز الحلزوني بهيكل مرن وهو متوافق مع أنواع مختلفة من أنابيب نقل الحرارة المحسنة، بما في ذلك الأنابيب العادية والأنابيب المموجة والأنابيب الملولبة والأنابيب المموجة الحلزونية والأنابيب المموجة داخليًا والملولبة خارجيًا.
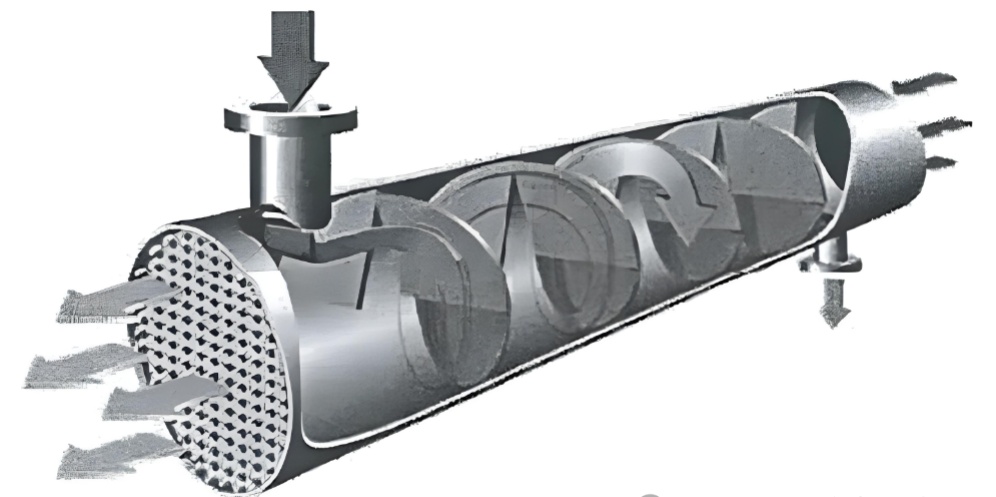
البنية الداخلية للمبادل الحراري ذي الحواجز الحلزونية: تغيير حالة تدفق الوسط
5. الأنابيب المموجة والأنابيب ذات المنفاخ: الكفاءة أولاً، ثم تأتي المعايير.
تتميز هذه الأنابيب بأضلاع حلقية على جدرانها الداخلية والخارجية، مما يُحسّن أداء كلٍ من جانب الأنبوب وجانب الغلاف في آنٍ واحد، ويُوفر مزايا كبيرة في التطبيقات المدمجة. يجب مراعاة المعايير الأساسية بدقة.
GB/T 28713.2-2012: أنابيب مموجة من الفولاذ المقاوم للصدأ الأوستنيتي؛ الضغط الاسمي ≤ 4.0 ميجا باسكال؛ درجة حرارة التشغيل > -20 درجة مئوية و < 450 درجة مئوية؛ سمك الأنبوب الاسمي 0.6-1.2 مم؛ انخفاض سمك الجدار ≤ 15%.
GB/T 28713.3-2012: يتم تصنيف أنابيب المنفاخ إلى نوعين - النوع B ذو الجدار الرقيق (0.5-1.0 مم) والنوع H ذو الجدار السميك (1.0-3.5 مم).
إنّ الادعاء بأنّ "الأنابيب المموجة لا يتجاوز سمك جدارها 0.1 مم وتتسرب عند الاهتزاز" هو اعتقاد خاطئ شائع. صحيحٌ أنّ الأنابيب ذات الجدران الرقيقة لها حدودٌ في مقاومتها للإجهاد، إلا أنّ الحل الأمثل للتطبيقات التي تتطلب ضغطًا عاليًا، أو درجة حرارة عالية، أو بيئة شديدة التآكل، أو سرعة تدفق عالية عند المدخل، هو اختيار أنابيب منفاخ من النوع H، أو التحوّل إلى بنية مختلفة تمامًا.
ثانيًا: مكافحة التلوث: إدارة المقاومة الحرارية غير المرئية
لا يُعدّ التلوث ظاهرةً غير متوقعة تظهر فقط بعد بدء التشغيل؛ بل يجب أخذه في الحسبان في مرحلة التصميم. تنصّ الفقرة 4.3.2.2 من المواصفة القياسية GB/T 151-2014 على أن مقاومة التلوث تُحدّد وفقًا للملحق E.
تُعدّ سرعة السائل خط الدفاع الأول. تنصّ المواصفة القياسية HG/T 20690-2000، البند 3.1.6، على ألا تقلّ سرعة مياه التبريد المتداولة داخل الأنابيب عن 0.9 متر/ثانية، وألا تقلّ سرعة المياه داخل الغلاف عن 0.3 متر/ثانية، وألا تتجاوز كثافة التدفق الحراري 58.2 كيلوواط/متر مربع. ويُفسّر هذا البند بوضوح أن المبادلات الحرارية التي تعمل بسرعة أقل من 0.3 متر/ثانية تُعاني عادةً من الترسّبات والتآكل تحت الرواسب.
هل يعني هذا أن السرعة هي الأفضل دائمًا؟ تشير الملاحظة التوضيحية نفسها أيضًا إلى أن الحد الأعلى يجب أن يأخذ في الاعتبار تآكل المادة؛ «ويُؤخذ هذا في الحسبان عمومًا عند تصميم المعدات»، ولا يحدد المعيار حدودًا إضافية. للسرعة ثمنها.
ينبغي أن تتبع جودة المياه والمعالجة الكيميائية البنود 3.1.7 و3.2.1 و3.4.1: بالنسبة للأنظمة المفتوحة، يجب أن تتراوح مقاومة التلوث السنوية من 1.72×10⁻⁴ إلى 3.44×10⁻⁴ م²·ك/واط؛ يجب ألا تقل نسبة التركيز عن 3.0؛ يجب تحديد التركيبات الكيميائية بناءً على اختبارات المحاكاة الديناميكية أو الخبرة التشغيلية من ظروف مماثلة.
يكمن سبب استمرار الجدل حول تقنيات إزالة الترسبات المغناطيسية والإلكترونية في اعتماد فعاليتها بشكل كبير على جودة المياه وظروف التشغيل. لذا، يجب تبرير إمكانية استخدامها بنتائج التحقق.
يجب أن تخضع عملية التنظيف لمعايير محددة. ينص الجدول 2 من المواصفة القياسية SH/T 3547-2011 على أن معدل إزالة ترسبات الكربونات يجب أن يكون ≥90%، وترسبات الكبريتات والسيليكات ≥85%، والصدأ وحمأة الزيت ≥95%. ويحدد الجدول 1 معدلات التآكل: الفولاذ الكربوني ≤6 غ/(م²·س)، والفولاذ المقاوم للصدأ ≤2 غ/(م²·س). كما يشترط البند 7.1 وجود طبقة تخميل كاملة بعد التنظيف.
ثالثًا: اختيار المواد: لا تركز فقط على الموصلية الحرارية
يجب اختيار مواد أنابيب المبادل الحراري وفقًا للمعيار GB 150.2-2011 والمعيار GB/T 151-2014، البند 5.4.1، مع الإشارة إلى الموصلية الحرارية من الملحق F. ومع ذلك، فإن المقاومة الحرارية للجدار ليست سوى عنصر واحد في سلسلة المقاومات الحرارية؛ وعادة ما يهيمن سمك الجدار ومعاملات الحمل الحراري على كلا الجانبين.
إن ما يُحدث الفرق الحقيقي هو مقاومة التآكل، ولها معيار كمي محدد: تنص المواصفة القياسية HG/T 20690-2000، البند 3.1.7، على أن معدل تآكل أنابيب الصلب الكربوني يجب أن يكون أقل من 0.10 مم/سنة، بينما يجب أن يكون أقل من 0.005 مم/سنة لأنابيب النحاس وسبائك النحاس والفولاذ المقاوم للصدأ - أي بفارق يصل إلى مئتي ضعف. هذا الحساب أكثر أهمية بكثير من الاختلافات الطفيفة في الموصلية الحرارية.
ثانيًا: الحد من التلوث: التحكم في المقاومة غير المرئية
لا يُعدّ التلوث مفاجأةً بعد التشغيل؛ بل يجب أخذه في الحسبان أثناء التصميم. تنص الفقرة 4.3.2.2 من المواصفة القياسية GB/T 151-2014 على أن تُؤخذ مقاومة التلوث من الملحق هـ.
تُعدّ السرعة العائق الرئيسي. ينص البند 3.1.6 من معيار HG/T 20690-2000 على أن تكون سرعة مياه التبريد داخل الأنابيب ≥ 0.9 م/ث، وداخل الغلاف ≥ 0.3 م/ث، وأن يكون التدفق الحراري ≤ 58.2 كيلوواط/م². وتشير الملاحظة المصاحبة بوضوح إلى أن المبادلات الحرارية التي تقل سرعة مياه التبريد فيها عن 0.3 م/ث غالباً ما تُظهر ترسبات وتآكلاً تحت الرواسب.
لكن هل السرعة الأعلى أفضل دائمًا؟ توضح الملاحظة نفسها أن الحد الأقصى يجب أن يمنع التآكل الناتج عن المواد - وهو ما يُعالج عادةً في تصميم المعدات - لذا لا توجد حدود أخرى. السرعة الأعلى لها تكاليف.
تتبع عوامل جودة المياه ومعالجتها البنود 3.1.7 و3.2.1 و3.4.1: يجب أن تحافظ الأنظمة المفتوحة على مقاومة التلوث بين 1.72×10⁻⁴ و3.44×10⁻⁴ م²·ك/واط؛ دورات التركيز ≥3.0؛ ويجب أن تستمد التركيبات الكيميائية من المحاكاة الديناميكية أو بيانات التشغيل المماثلة.
لا تزال تقنيات إزالة الترسبات المغناطيسية والإلكترونية موضع نقاش، لأن فعاليتها تعتمد بشكل كبير على جودة المياه وظروفها. ويجب إثبات جدوى هذه التقنيات من خلال التحقق.
تتطلب عملية التنظيف مؤشرات قابلة للقياس الكمي. وفقًا للمعيار SH/T 3547-2011، الجدول 2: إزالة قشور الكربونات ≥ 90%؛ قشور الكبريتات/السيليكات ≥ 85%؛ الصدأ/رواسب الزيت ≥ 95%. يحدد الجدول 1 معدل التآكل بـ ≤ 6 غ/(م²·س) للفولاذ الكربوني و ≤ 2 غ/(م²·س) للفولاذ المقاوم للصدأ. ينص البند 7.1 على ضرورة وجود طبقة تخميل كاملة بعد التنظيف.
ثالثًا: اختيار المواد: ما وراء التوصيل الحراري
يتم اختيار مواد الأنابيب وفقًا للمعيار GB 150.2-2011 والبند 5.4.1 من المعيار GB/T 151-2014، مع مراعاة الموصلية من الملحق F. ومع ذلك، فإن مقاومة الجدار ليست سوى عنصر واحد من عناصر السلسلة؛ فسمك الجدار والحمل الحراري غالبًا ما يكونان أكثر أهمية.
تُشكّل مقاومة التآكل الفجوة الحقيقية، والتي تم تحديدها كمياً وفقاً للمعيار HG/T 20690-2000، البند 3.1.7: معدل تآكل الفولاذ الكربوني <0.10 مم/سنة؛ النحاس والفولاذ المقاوم للصدأ <0.005 مم/سنة - أي بفارق رتبتين من حيث الحجم. هذا العامل يفوق الاختلافات الطفيفة في الموصلية الحرارية.
ثانيًا: التحكم في التلوث: الحفاظ على المقاومة الحرارية غير المرئية تحت السيطرة
لا يُعدّ التلوث ظاهرةً غير متوقعة تظهر فقط بعد بدء التشغيل؛ بل يجب أخذه في الاعتبار خلال مرحلة التصميم. تنصّ الفقرة 4.3.2.2 من المواصفة القياسية GB/T 151-2014 على أن مقاومة التلوث يجب أن تُؤخذ وفقًا للملحق هـ.
سرعة التدفق هي العامل الأساسي. وفقًا للمعيار HG/T 20690-2000، البند 3.1.6: يجب ألا تقل سرعة مياه التبريد المتداولة داخل الأنابيب عن 0.9 متر/ثانية، وداخل الغلاف عن 0.3 متر/ثانية، ويجب ألا يزيد التدفق الحراري عن 58.2 كيلوواط/متر مربع. والشرح واضح تمامًا: عادةً ما تعاني المبادلات الحرارية ذات السرعة الأقل من 0.3 متر/ثانية من الترسبات والتآكل تحت الرواسب.
هل السرعة دائمًا أفضل؟ تشير الملاحظة نفسها أيضًا إلى أن الحد الأقصى يجب أن يراعي المواد المستخدمة لمنع التآكل، وهذا يُؤخذ في الاعتبار عادةً عند تصميم المعدات، لذا لا يضع المعيار حدًا أقصى. للسرعة ثمنها.
تتبع جودة المياه والمواد الكيميائية البنود 3.1.7 و3.2.1 و3.4.1: بالنسبة للأنظمة المفتوحة، يجب أن تكون مقاومة التلوث السنوية من 1.72×10⁻⁴ إلى 3.44×10⁻⁴ م²·ك/واط؛ يجب ألا تقل نسبة التركيز عن 3.0؛ يجب تحديد الصيغ الكيميائية من خلال اختبارات المحاكاة الديناميكية أو الخبرة المكتسبة من ظروف مماثلة.
إن السبب وراء استمرار الجدل حول إزالة الترسبات المغناطيسية والإلكترونية هو أن فعاليتها تعتمد بشكل كبير على جودة المياه وظروف التشغيل. لذا، يجب أن تُدعم إمكانية استخدامها بنتائج موثقة.
تتطلب عملية التنظيف أيضًا معايير محددة. ينص الجدول 2 من المواصفة القياسية SH/T 3547-2011 على أن معدل إزالة ترسبات الكربونات لا يقل عن 90%، وترسبات الكبريتات والسيليكات لا يقل عن 85%، والصدأ وحمأة الزيت لا يقل عن 95%. ويشير الجدول 1 إلى أن معدل التآكل للفولاذ الكربوني ≤ 6 غ/(م²·س)، وللفولاذ المقاوم للصدأ ≤ 2 غ/(م²·س). كما يشترط البند 7.1 وجود طبقة تخميل كاملة بعد التنظيف.
ثالثًا: اختيار المواد: لا تكتفِ بالنظر إلى الموصلية الحرارية
يتم اختيار مواد أنابيب المبادل الحراري وفقًا للمعيار GB 150.2-2011 والمعيار GB/T 151-2014 البند 5.4.1، مع التحقق من الموصلية الحرارية في الملحق F. لكن مقاومة جدار الأنبوب ليست سوى عنصر واحد في سلسلة المقاومات الحرارية؛ فسمك الجدار والحمل الحراري على كلا الجانبين عادة ما يكون لهما تأثير أكبر.
ما يُحدث الفرق حقًا هو مقاومة التآكل، وهناك معيار كمي مُحدد: تنص المادة 3.1.7 من معيار HG/T 20690-2000 على أن معدل تآكل جدار أنابيب الصلب الكربوني يجب أن يكون أقل من 0.10 مم/سنة، بينما يجب أن يكون أقل من 0.005 مم/سنة لأنابيب النحاس وسبائك النحاس والفولاذ المقاوم للصدأ. أي بفارق يصل إلى مئتي ضعف. هذه الحسابات أهم بكثير من تلك الفروقات الطفيفة في الموصلية الحرارية.
لم يكن تحسين نقل الحرارة بسيطًا أبدًا بمجرد "زيادة معامل نقل الحرارة إلى أقصى حد". إنها عملية مقايضات: المساحة، والمعامل، والتلوث، وانخفاض الضغط، والموثوقية - يجب موازنة كل هذه العوامل الخمسة معًا.
بالنسبة للوحدات الجديدة، ينبغي بذل الجهد في الهيكل والمواد في مرحلة التصميم؛ أما بالنسبة للمعدات الموجودة، فينبغي تقييم التلوث وانخفاض الضغط أولاً قبل اتخاذ قرار بشأن تعديل الهيكل أو إجراء التنظيف أو تعديل العمليات.
السبب الرئيسي لعدم انتشار استخدام المبادلات الحرارية عالية الكفاءة على نطاق واسع في مصانع التكرير والبتروكيماويات الحالية، وخاصة في وحدات تكرير النفط، هو أن المواد المستخدمة، مثل النفط الخام والمياه المتداولة، عرضة للتلوث، مما يعيق انتقال الحرارة ويؤدي إلى نتائج عكسية. لذا، أخبرنا عن حالات ناجحة لتحديث المبادلات الحرارية عالية الكفاءة في مصنعك.